
 English
 中文简体
 русский
 Español
Un escenario de reparación del casco que comienza con la tela incorrecta
Imagine un pequeño astillero reparando un casco de fibra de vidrio después de una colisión en un muelle. El equipo selecciona una tela liviana porque es fácil de mojar y rápida de colocar en superficies curvas. Dos días después, el área reparada muestra impresiones, espesor desigual y una superficie opaca que necesita lijado adicional. El problema no era sólo la mano de obra. El peso de la tela, el estilo de tejido y el sistema de resina no coincidían con el objetivo estructural, por lo que la reparación tuvo que rehacerse con un material más pesado. tela de fibra de vidrio seleccionado teniendo en cuenta el programa completo de laminado.
Este escenario se repite en muchos trabajos compuestos, desde piezas marinas y tanques de almacenamiento hasta moldes de palas eólicas y paneles arquitectónicos. La elección de un tejido de vidrio rara vez depende de una sola propiedad. Es un equilibrio entre necesidades mecánicas, condiciones de procesamiento, calidad de la superficie y costo. Las secciones siguientes analizan las decisiones más importantes, escritas para ingenieros, gerentes de compras y supervisores de fabricación que necesitan especificar materiales con confianza.
tejer
Establece la dirección de carga, la caída y la velocidad de impregnación.
Gramaje
Establece el número de capas, el espesor de construcción y la demanda de resina.
Partido de resina
Establece la calidad de unión, el acabado superficial y la durabilidad.
Cómo el estilo de tejido cambia la forma en que la tela transporta la carga
La tela de vidrio tejida es la forma más familiar de refuerzo, pero el estilo de tejido es sólo una de varias arquitecturas disponibles. Cada arquitectura organiza los haces de fibras de manera diferente, lo que cambia la forma en que el laminado terminado maneja la tensión, la flexión y el impacto. Seleccionar la arquitectura incorrecta puede dejar una pieza fuerte en una dirección y débil en otra, incluso cuando el peso total de la tela parece correcto en el papel.
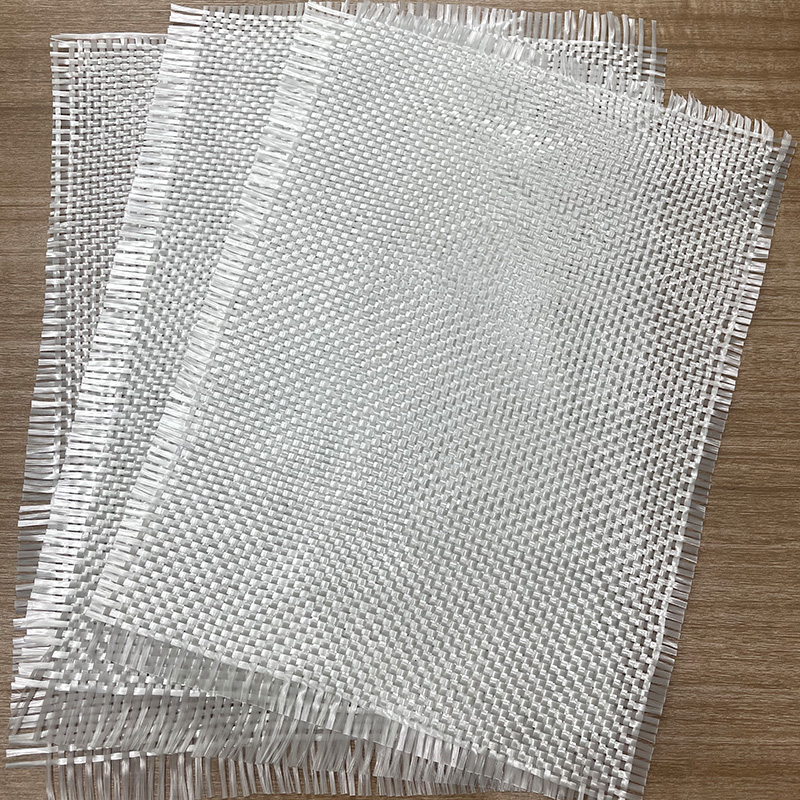
Tejido de ligamento tafetán
El tejido tafetán es la forma más común de tejido de vidrio. Los haces de urdimbre y trama se alternan uno encima del otro, produciendo una resistencia equilibrada en dos direcciones perpendiculares. Su estrecho entrelazado proporciona una buena estabilidad dimensional y cubre bien las curvas simples. Para la colocación general a mano, tanques y paneles planos, el tejido liso ofrece un punto de partida confiable porque tolera el manejo y se empapa uniformemente.
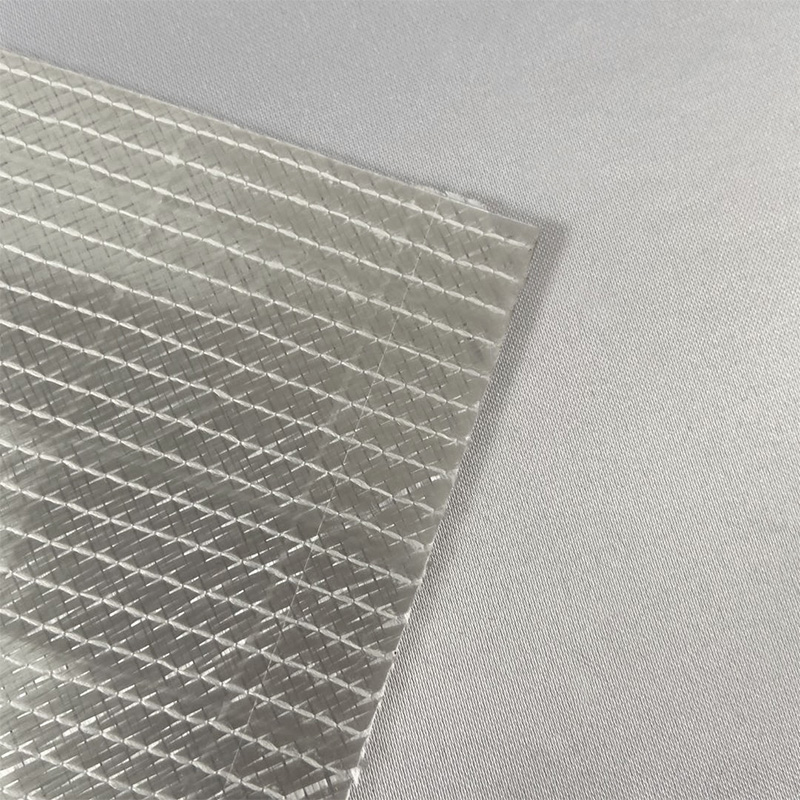
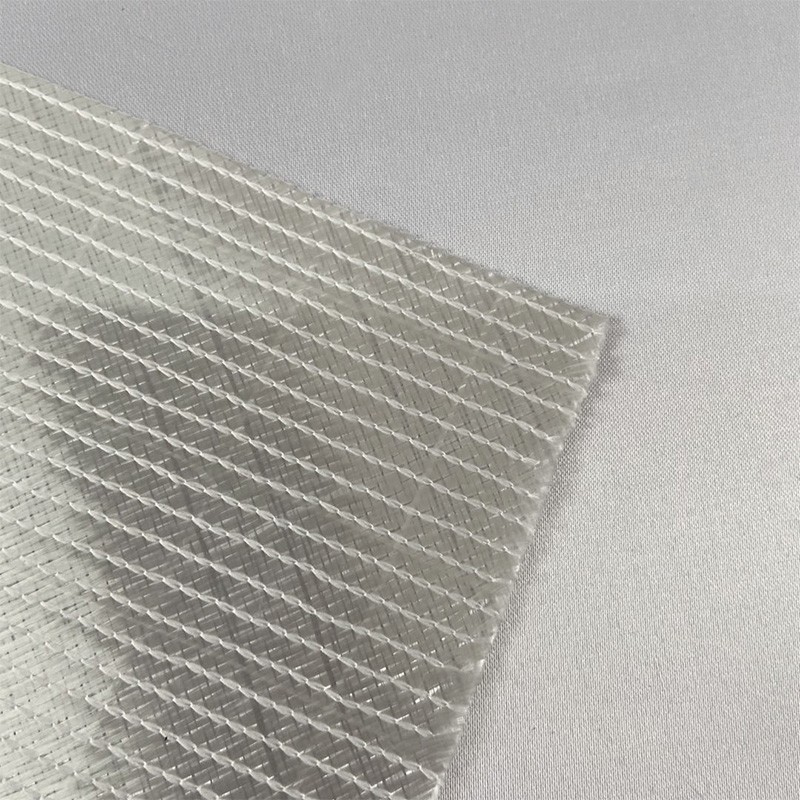
Tejido multiaxial
La tela multiaxial cose o une capas de fibras orientadas en diferentes ángulos, que comúnmente incluyen más y menos 45 grados junto con capas de cero y noventa grados. Esta disposición mejora el rendimiento de corte y reduce el rizado que se produce cuando las fibras se tejen unas sobre otras. Las piezas que experimentan torsión, como ejes, paneles con recortes y estructuras relacionadas con el viento, a menudo se benefician de esta arquitectura porque las trayectorias de carga se distribuyen de manera más uniforme.
Tejido unidireccional
El tejido unidireccional coloca la mayoría de las fibras a lo largo de un eje, lo que lo convierte en la opción más eficiente cuando las cargas se desplazan predominantemente en una sola dirección. Se utiliza comúnmente para vigas, vigas y tiras de refuerzo. La desventaja es el manejo: el material unidireccional es menos tolerante a la desalineación, por lo que los técnicos de colocación deben mantener las fibras rectas y verificar la orientación cuidadosamente durante la colocación.
| tejer Type | Dirección de carga | Uso típico | Manejo |
|---|---|---|---|
| tejido tafetán | Equilibrado en dos direcciones | Lay-up general, tanques, paneles planos. | Buen drapeado y humectación. |
| Multiaxial | Múltiples ángulos, incluido el corte | Ejes, piezas de torsión, carcasas complejas. | Capas estables, menos turnos |
| Unidireccional | Principalmente a lo largo de un eje | Vigas, tapas de larguero, listones | Requiere una alineación cuidadosa |
Al comparar opciones, muchos compradores comienzan con una búsqueda general de tejido de fibra de vidrio y luego limitan la elección según las demandas estructurales de la pieza. El mejor punto de partida es siempre el caso de carga, no la descripción del catálogo.
Gramaje: hacer coincidir el peso de la tela con el grosor objetivo
El gramaje describe el peso de la tela por unidad de área, generalmente expresado en gramos por metro cuadrado. Es uno de los valores de especificación más útiles porque predice qué tan rápido un laminado aumentará su espesor y cuánta resina absorberá. La tela más pesada se construye más rápido con menos capas, pero también exige más control de la resina, mayor tiempo de humectación y más cuidado para evitar el aire atrapado.
| Rango de peso | Aplicación típica | Comportamiento laminado |
|---|---|---|
| Ligero, hasta 200 gramosramos. | Acabado superficial, moldes detallados. | Piel fina, hidratación rápida |
| Mediano, 200 a 400 gramosramos | Laminado general de manos, tanques. | Velocidad y grosor de construcción equilibrados. |
| Pesado, de 400 a 600 gramosramos. | Paneles estructurales, secciones gruesas. | Menos capas, mayor control de la resina |
Para muchos equipos de producción, la ventana de 200 a 600 gramos cubre la mayor parte del trabajo de colocación manual. Un comprador que compare opciones de telas de fibra de vidrio generalmente encontrará que la decisión se reduce a cuántas capas puede aceptar el molde y cuánto espesor requiere el diseño. Un hábito útil es enumerar primero el grosor objetivo y luego retroceder hasta el número de capas y el peso que lo produce.
El cuadro anterior ilustra un principio simple: una tela más pesada agrega más material por pasada, lo que reduce la cantidad de capas necesarias para alcanzar el espesor objetivo. Sin embargo, la relación no es lineal en la práctica, porque el contenido de resina, la compactación y las condiciones de curado influyen en el laminado final.
Compatibilidad de la resina y comportamiento de impregnación
Incluso la mejor tela tendrá un rendimiento inferior si no se adhiere bien al sistema de resina. Los tratamientos de superficie de las telas, a menudo llamados encolados, se eligen para promover la adhesión con familias de resinas específicas. Por lo tanto, hacer coincidir el tamaño con la resina es tan importante como hacer coincidir el peso y el tejido. Una falta de coincidencia puede provocar puntos secos, uniones interlaminares débiles o defectos superficiales que aparecen solo después del curado.
- resinaas de poliéster son rentables y ampliamente utilizados en compuestos generales, pero requieren una atención cuidadosa a los controles de emisiones de estireno y la exposición a la humedad.
- Resinas de viniléster Ofrecen resistencia a la corrosión y dureza mejoradas, lo que los hace comunes en tanques, tuberías y estructuras marinas.
- Sistemas epoxi Proporcionan una unión fuerte y una baja contracción, lo que se adapta a piezas estructurales y aplicaciones de alto rendimiento.
La impregnación es el momento en que la resina satura completamente la tela. La impregnación incompleta crea bolsas de aire que reducen la resistencia y pueden convertirse en puntos de inicio de fallas, por lo que la selección de la tela siempre debe considerar qué tan rápido la resina elegida penetrará en el tejido.
Los tejidos más pesados exigen tiempos de trabajo más prolongados y un enrollado más deliberado para eliminar el aire. Un enfoque práctico es ejecutar un pequeño panel de prueba con la resina, el peso de la tela y el método de colocación previstos antes de comprometerse con la producción. El panel revela el acabado de la superficie, la velocidad de impregnación y cualquier tendencia a la impresión, que son difíciles de juzgar únicamente a partir de las especificaciones.
Vidrio sin álcalis y por qué es importante la química
La fibra de vidrio se produce en varias composiciones y el contenido de álcali del vidrio tiene un efecto significativo en el rendimiento. Los grados sin álcalis generalmente se prefieren para aplicaciones que requieren un fuerte aislamiento eléctrico, buena resistencia a la humedad y durabilidad en ambientes agresivos. Debido a que la red de vidrio es más estable, estos grados tienden a conservar mejor la resistencia cuando se exponen a la humedad y al contacto químico durante una vida útil prolongada.
Para los compradores, la cuestión práctica no es la química en sí, sino si la tela resistirá en el entorno previsto. Los siguientes puntos ayudan a enmarcar esa decisión:
- Los equipos y gabinetes eléctricos se benefician de los grados libres de álcalis debido a su comportamiento aislante.
- Las piezas marinas y exteriores ganan durabilidad gracias a una mejor resistencia a la humedad, especialmente cuando se combinan con una resina adecuada.
- Los equipos de procesamiento y almacenamiento de productos químicos pueden necesitar sistemas de resina resistentes a la corrosión además del grado de tela adecuado.
- Las solicitudes de acabados de superficie o colores específicos deben confirmarse con el proveedor, porque los pigmentos y el apresto pueden afectar la unión.
Cuando una especificación exige tela de fibra de vidrio libre de álcalis, vale la pena confirmar que el grado y el tamaño se hayan documentado para el mismo lote de producción que el resto del material. La uniformidad entre lotes es lo que mantiene las propiedades del laminado predecibles a lo largo del tiempo.
Comportamiento del calor, el fuego y la corrosión en servicio
La tela de vidrio en sí misma no es combustible y mantiene su estructura a temperaturas muy superiores a las encontradas en la mayoría de las aplicaciones compuestas. En la práctica, el factor limitante es casi siempre la matriz de resina. Una vez que la resina se ablanda o se degrada, el laminado pierde rigidez y resistencia, aunque las fibras de vidrio permanecen intactas. Esta es la razón por la que los índices de temperatura siempre deben evaluarse a nivel del laminado y no únicamente a nivel de la tela.
El comportamiento del fuego sigue la misma lógica. Un laminado reforzado con vidrio resiste la ignición mejor que muchos materiales orgánicos y los sistemas de resina retardantes de fuego pueden mejorar aún más el rendimiento. Los diseñadores deben evaluar la salida de humo, la propagación de las llamas y el comportamiento del conjunto completo en lugar de asumir que la tela por sí sola determina la seguridad contra incendios.
Tela
No combustible y dimensionalmente estable bajo calor.
Resin
Generalmente establece la temperatura máxima de servicio.
Asamblea
Determina el rendimiento real de fuego y humo.
La resistencia a la corrosión también depende del sistema. Las fibras de vidrio resisten muchos ácidos, sales y degradación provocada por la humedad, pero la resina y la interfaz fibra-resina son las vías a través de las cuales suele ocurrir el ataque. Los recubrimientos protectores, las capas de gel y los programas de curado adecuados contribuyen a la durabilidad a largo plazo.
Un flujo de trabajo de selección práctico
Un proceso estructurado reduce el riesgo de especificar el material incorrecto. Los pasos a continuación siguen el orden en que los fabricantes más experimentados toman decisiones, comenzando por la carga y terminando con un laminado verificado.
- Defina los casos de carga, incluida la tensión, la flexión, el corte, el impacto y cualquier exposición ambiental.
- Elija la arquitectura de tejido que coloque las fibras a lo largo de las rutas de carga dominantes.
- Seleccione el peso de la tela que proporcione el grosor objetivo con una cantidad manejable de capas.
- Confirme que el tamaño y el grado de la tela sean compatibles con el sistema de resina elegido.
- Construya y pruebe un laminado de prueba, luego ajuste el peso, la secuencia de colocación o el contenido de resina según sea necesario.
Vale la pena el esfuerzo de documentar cada paso. Una breve hoja de especificaciones que registra la base de carga, el tejido elegido, el peso, la resina y los resultados de las pruebas se convierte en una referencia valiosa cuando una pieza se vuelve a pedir, modificar o auditar más adelante.
Errores comunes observados en proyectos de colocación manual
La mayoría de los problemas en el trabajo de colocación manual se remontan a una pequeña cantidad de errores recurrentes. Reconocerlos a tiempo ahorra material, tiempo y retrabajo.
- Ignorando la orientación de la fibra: Colocar capas en ángulos inconsistentes debilita el laminado en direcciones que el diseñador no pretendía enfatizar.
- Sobrecarga de resina: El exceso de resina añade peso, aumenta la contracción y puede reducir la fracción de fibra por debajo de lo previsto en el diseño.
- Saltarse la consolidación: Un laminado o un escurridor insuficientes dejan huecos de aire que son invisibles en la superficie pero significativos internamente.
- Tiempo de gel apresurado: Comenzar la siguiente capa antes de que la anterior se haya curado parcialmente puede provocar delaminación o unión desigual.
- Mezcla de lotes sin documentación: Las variaciones entre lotes de producción pueden cambiar el espesor y la absorción de resina lo suficiente como para afectar la repetibilidad.
Cada uno de estos errores es más fácil de prevenir que de reparar. Una lista de verificación simple al comienzo de cada turno, que cubre la orientación, la proporción de resina y el tiempo de gel, detecta la mayoría de los problemas antes de que lleguen a la pieza terminada.
Controles de calidad que vale la pena solicitar a cualquier proveedor
El rendimiento fiable del material depende de una producción constante y una documentación clara. Al evaluar a un proveedor, las siguientes comprobaciones proporcionan evidencia significativa de que un tejido se comportará según lo especificado.
| comprobar | Lo que confirma | Por qué es importante |
|---|---|---|
| Gramaje verification | Peso real por metro cuadrado | Predice el espesor del laminado |
| Tolerancia de ancho y rollo | Ancho de corte uniforme en todos los rollos | Reduce el desperdicio de recorte |
| Datos de prueba de tracción | Fuerza de la fibra en cada dirección. | Soporta cálculos de diseño. |
| Documentación de dimensionamiento | Compatibilidad con la familia de resinas. | Previene la unión débil |
| Embalaje protegido contra la humedad | Estado seco a la llegada. | Evita problemas de mojado. |
Solicitar estos registros antes del primer pedido ayuda a establecer una línea de base. La comparación de los datos de los lotes a lo largo del tiempo revela si el proveedor mantiene un control estricto, lo que a menudo es más valioso que un único resultado de prueba impresionante.
Preguntas frecuentes
P1: ¿Qué peso de tela de fibra de vidrio es mejor para el laminado manual general?
Los pesos medianos en el rango de 200 a 400 gramos se usan comúnmente para trabajos generales porque equilibran la velocidad de construcción con una impregnación manejable. Los tejidos más pesados se adaptan a secciones estructurales gruesas, mientras que los tejidos más ligeros se adaptan a capas superficiales y moldes detallados.
P2: ¿La tela tejida siempre supera a la tela multiaxial?
No. La tela tejida es excelente para cargas equilibradas y formas simples, pero la tela multiaxial a menudo funciona mejor bajo corte y torsión porque sus fibras están orientadas a lo largo de las trayectorias de carga con menos rizado.
P3: ¿Por qué la impregnación tarda más en telas más pesadas?
La tela más pesada contiene más fibra por unidad de área, por lo que la resina debe viajar a través de una estructura más densa para saturar cada paquete. El tiempo de trabajo y el esfuerzo de rodadura aumentan y la eliminación del aire se vuelve más importante.
P4: ¿Se requiere siempre vidrio libre de álcalis para las piezas compuestas?
No siempre, pero generalmente se prefieren los grados sin álcalis para el aislamiento eléctrico y la durabilidad en ambientes húmedos o agresivos. La elección correcta depende de las condiciones de servicio y los objetivos de rendimiento de la pieza específica.
P5: ¿Cómo puede un comprador verificar que una tela funcionará según lo especificado?
Solicite medidas de gramaje, registros de pruebas de tracción, documentación de dimensionamiento y detalles de empaque para cada lote. Luego, realice una pequeña prueba del laminado con la resina deseada antes de comprometerse con la producción completa.